نکات مهم و کاربردی چاپ سهبعدی با دستگاههای FDM برای کیفیت بالاتر و کاهش خطا

رفع مشکلات چاپ سه بعدی
چاپ سهبعدی به روش FDM (Fused Deposition Modeling) یکی از رایجترین و مقرونبهصرفهترین فناوریهای ساخت افزایشی است که در ایران و جهان به طور گسترده استفاده میشود. موفقیت در این روش به عوامل متعددی بستگی دارد: از آمادهسازی مدل و کالیبراسیون دستگاه گرفته تا تنظیمات اسلایسر و نگهداری
۱. آمادهسازی مدل سهبعدی و فایل STL
قبل از هر چیز، مدل باید تمیز و بدون خطا باشد. فایل STL باید manifold (بسته و بدون حفره) باشد. از نرمافزارهایی مثل Meshmixer یا ابزارهای تعمیر در Cura/PrusaSlicer برای رفع مشکلات استفاده کنید. طراحی با اصول DFM (Design for Manufacturing) را رعایت کنید:
- زاویه overhang بیشتر از ۴۵ درجه نیاز به ساپورت دارد
- دیوارههای نازک حداقل ۰.۸–۱.۲ میلیمتر (مضرب قطر نازل) داشته باشند
- سوراخهای عمودی را کمی بزرگتر مدل کنید یا بعد از چاپ دریل بزنید (چون معمولاً ۰.۱–۰.۳ میلیمتر کوچکتر چاپ میشوند)
- از سطوح صاف بزرگ و ویژگیهای نازک بیرونزده اجتناب کنید تا تاببرداشتن (warping) کاهش یابد
۲. کالیبراسیون و آمادهسازی دستگاه
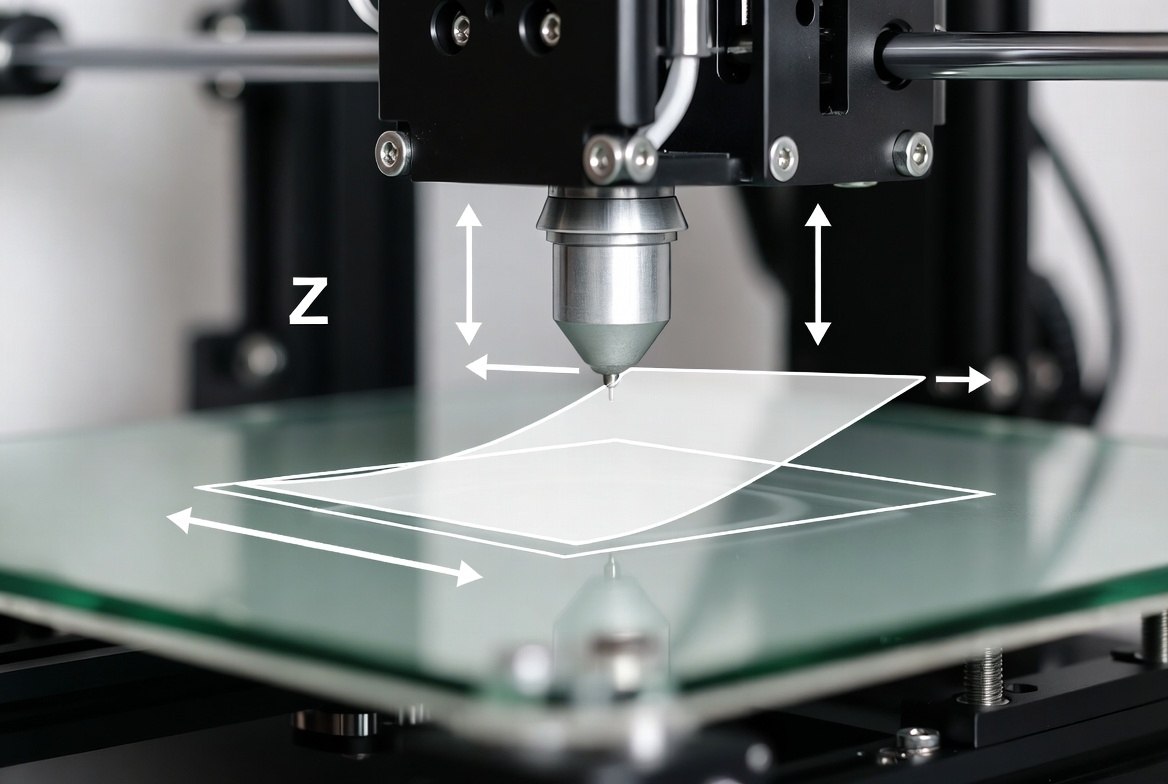
- تراز کردن بستر (Bed Leveling): حیاتیترین مرحله. فاصله نازل تا بستر را با کاغذ معمولی چک کنید (کاغذ باید کمی مقاومت داشته باشد). Z-offset را دقیق تنظیم کنید
- لایه اول را همیشه نظارت کنید. اگر چسبندگی ضعیف باشد، کل چاپ شکست میخورد
- فیلامنت را خشک کنید (به خصوص PETG، نایلون و TPU). رطوبت باعث حباب، stringing و ضعف اتصال لایهها میشود
- نازل را تمیز نگه دارید و از گرفتگی جلوگیری کنید. تسمه و محورها را بررسی و روغنکاری کنید
۳. تنظیمات کلیدی اسلایسر (Cura، PrusaSlicer و مشابه)
- ارتفاع لایه (Layer Height): ۰.۱–۰.۱۵ میلیمتر برای جزئیات بالا، ۰.۲ میلیمتر تعادل کیفیت/سرعت، ۰.۳ میلیمتر برای نمونهسازی سریع. حداکثر ۸۰٪ قطر نازل
- Infill: ۱۰–۲۰٪ برای قطعات دکوری، ۳۰–۵۰٪ یا بیشتر برای قطعات مکانیکی. الگوهای hexagonal یا gyroid استحکام خوبی میدهند
- دیواره (Walls/Shells): حداقل ۳–۴ دیواره برای استحکام.
- سرعت چاپ: بسته به متریال (جزئیات بیشتر در مقاله دوم)
- Retraction: برای جلوگیری از stringing. فاصله ۲–۶ میلیمتر (بسته به Bowden یا Direct Drive) و سرعت مناسب
- خنککاری فن: برای PLA کامل، برای ABS/ASA تقریباً صفر
- استفاده از Brim یا Raft برای چسبندگی بهتر، به خصوص قطعات بلند یا مواد مستعد warping
۴. مشکلات رایج و راهحلها
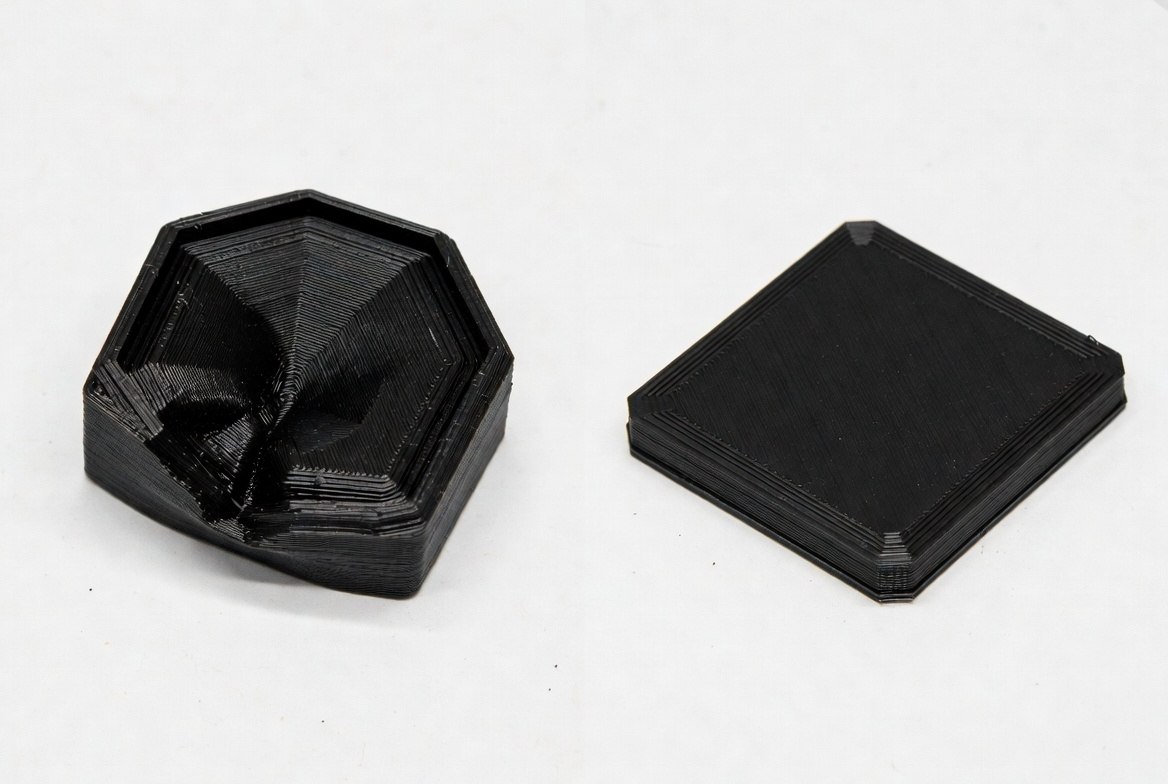
- Warping (تاببرداشتن): بستر گرم، محفظه بسته، Brim، چسب (glue stick یا ABS slurry)، طراحی مناسب.
- Stringing: افزایش retraction، کاهش دما، خشک کردن فیلامنت
- Under/Over extrusion: کالیبراسیون flow rate و e-steps
- لایه اول ضعیف: تنظیم Z-offset و تراز بستر
- ضعف استحکام Z: جهتدهی قطعه طوری که نیروهای اصلی در صفحه XY باشند (قطعات FDM anisotropic هستند)
۵. نگهداری و نکات ایمنی
نازل و hotend را دورهای تمیز کنید، بلبرینگها و تسمهها را چک کنید، و محیط چاپ را تهویه کنید (به خصوص برای ABS). سطوح داغ را مراقب باشید و پس از چاپ دستگاه را خنک کنید
با رعایت این نکات، کیفیت چاپ به طور چشمگیری افزایش مییابد. برای خرید فیلامنت، دستگاه و خدمات تخصصی چاپ سهبعدی در ایران، به سایت TREMA مراجعه کنید. این مجموعه مرجع معتبری در صنعت چاپ سهبعدی است